What is GMP Certification? Stringent Manufacturing Quality & Process Control
GMP (Good Manufacturing Practice) Certification is a formal recognition that a manufacturing facility complies with stringent quality standards to ensure products are consistently produced and controlled according to quality benchmarks. It is essential for industries like pharmaceuticals, food and beverages, cosmetics, and medical devices where product safety and quality are critical.
Consistent Quality & Contamination Prevention
GMP establishes mandatory operational standards across facilities, personnel hygiene, equipment calibration, and raw material tracking, ensuring every production batch meets strict purity, efficacy, and safety specifications.
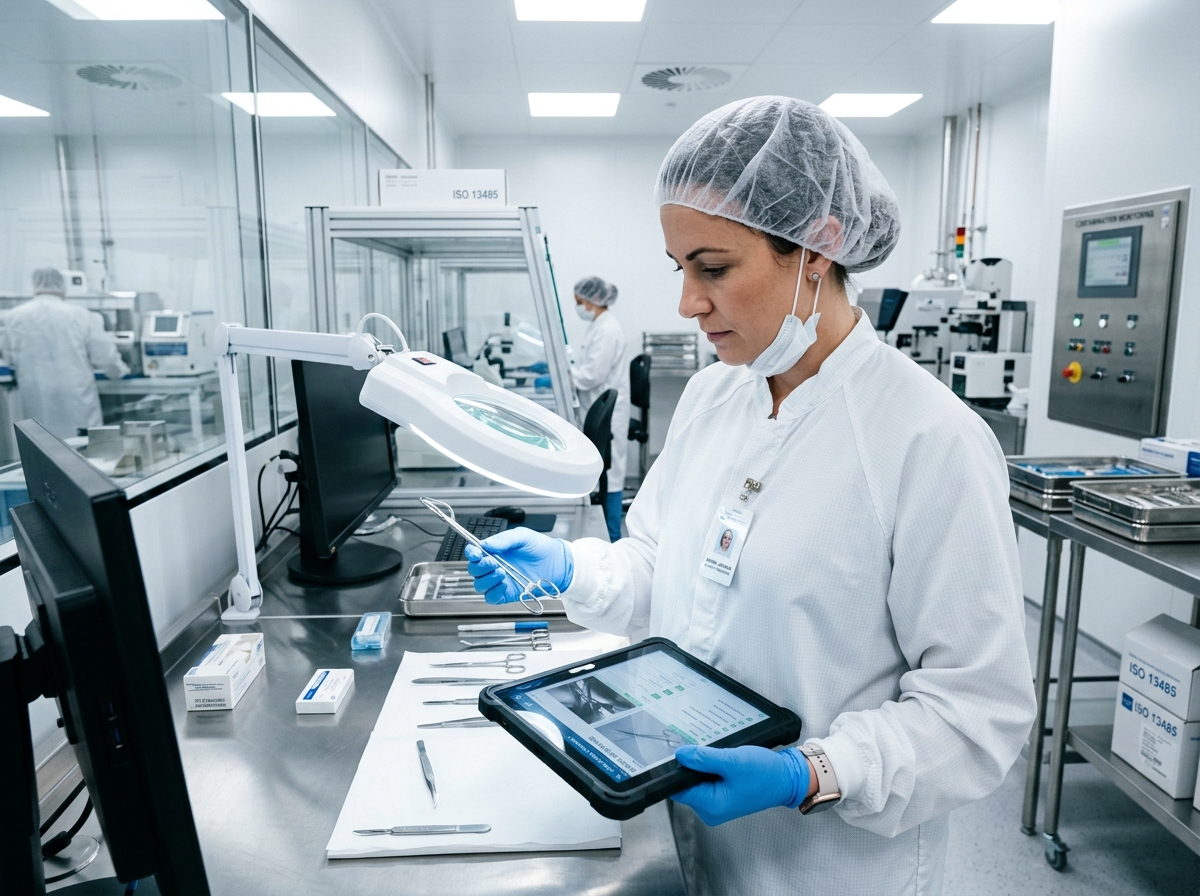
GMP Certified
Good Manufacturing PracticeKey Objectives of GMP Certification
Rigorous manufacturing benchmarks structured to ensure zero defects and high quality:
Ensure Product Safety and Quality
Establish strict guidelines for manufacturing processes, hygiene, and facility maintenance.
Prevent Contamination and Errors
Implement controls to minimize risks of contamination, mix-ups, and deviations.
Standardize Production Procedures
Maintain consistency in product quality through documented procedures and training.
Comply with Regulatory Requirements
Meet national and international regulatory standards for manufacturing.
Benefits of GMP Certification
Tangible operational, commercial, and risk mitigation benefits:
Enhanced Quality & Safety
Builds consumer trust by ensuring products are safe and effective.
Regulatory Compliance
Meets mandatory requirements from health authorities and regulatory bodies.
Global Market Access
Opens doors to global markets that require GMP compliance.
Improved Operational Efficiency
Streamlines manufacturing processes and reduces errors and waste.
Comprehensive Risk Reduction
Minimizes risks associated with product recalls, legal liabilities, and reputational damage.
Scope of GMP Certification
Mandatory facility, process, and quality verification domains:
Facility Design & Maintenance
Facility design and maintenance.
Personnel Hygiene & Training
Personnel hygiene and training.
Equipment Qualification
Equipment qualification and maintenance.
Raw Material Sourcing
Raw material sourcing and storage.
Production Process Controls
Production process controls.
Quality Control & Testing
Quality control and assurance testing.
Documentation & Records
Documentation and record-keeping.
Complaints & Product Recalls
Handling of complaints and product recalls.
Who Should Seek GMP Certification?
Target manufacturing facilities and supply chain organizations:
Pharmaceutical Manufacturers
Pharmaceutical Manufacturers.
Food & Beverage Producers
Food and Beverage Producers.
Cosmetics & Personal Care
Cosmetics and Personal Care Companies.
Medical Device Manufacturers
Medical Device Manufacturers.
Contract Manufacturers (CMOs)
Contract Manufacturing Organizations (CMOs).
Ensure Excellence and Trust with GMP Certification
Achieving GMP Certification demonstrates your organization’s commitment to producing high-quality, safe products. It enhances credibility, meets regulatory standards, and ensures customer satisfaction in highly regulated industries.
